Keresés

Az oldatban lágyított TP304L ausztenites rozsdamentes acélcső általában 1,05 alatti relatív mágneses permeabilitást mutat. Ez az egyetlen szám választja el az ausztenites családot a martenzites vagy duplex minőségektől, és segíti a malomokat a folyamatszabályozás beállításában. A gyakorlatban a vásárlóknak meg kell erősíteniük a kémiai összetételt, a mechanikai tulajdonságokat, a hőkezelési adatokat és a mérettűréseket is. A következő útmutató az ausztenites rozsdamentes acélcsöveket a gyártó szemszögéből vizsgálja: mi változik a gyártás során, mit várhat el az egyes minőségektől, és mit kell beleírni a megrendelésbe.
Mi határozza meg az ausztenites rozsdamentes acél csövet
Az ausztenites rozsdamentes acél csövet az ausztenit fázis határozza meg szobahőmérsékleten. A testközpontú köbös ferritrács helyett az anyag arcközpontú köbös szerkezetet tart meg. Ez a szerkezet felelős a rugalmasság, az ütésállóság, a hegeszthetőség és a nem mágneses viselkedés kombinációjáért, amely az ausztenites csöveket alkalmassá teszi nyomásrendszerekhez, kriogén vezetékekhez, hőcserélőkhöz és élelmiszer-feldolgozó berendezésekhez.
Az ausztenit stabilitása az ötvözőelemek egyensúlyától függ. A króm, a molibdén és a szilícium általában elősegíti a ferrit kialakulását. A nikkel, a mangán, a szén és a nitrogén elősegíti az ausztenit kialakulását. A malomnak ezt az egyensúlyt nem csak a végső kémiában kell szabályoznia, hanem a melegmegmunkálás és a végső izzítás során is, mert a részleges átalakulás megváltoztathatja a mechanikai tulajdonságokat és a korróziós teljesítményt.
| Elem | Fő hozzájárulás |
|---|---|
| Chromium | Passzív oxidfilmet képez, és ellenáll az oxidáló közegeknek és a magas hőmérsékletű oxidációnak. |
| Nikkel | Stabilizálja az ausztenites szerkezetet, javítja a rugalmasságot, a szívósságot és a kloridos feszültségkorrózióval szembeni ellenállást számos üzemi körülmény között. |
| Molibdén | Növeli a lyuk- és réskorrózióval szembeni ellenállást, különösen a kloridtartalmú folyadékoknál. |
| Titán | Szennel kombinálva megakadályozza a króm-karbid kiválását olyan stabilizált minőségekben, mint a TP321 és TP321H. |
| Nióbium | Szennel kombinálható olyan stabilizált minőségekben, mint a TP347 és TP347H, csökkentve a hegesztés utáni érzékenység kockázatát. |
| Nitrogén | Növeli a szilárdságot és javítja a helyi korrózióállóságot a hajlékonyság csökkentése nélkül. |
| mangán | Javítja az ausztenit stabilitását és melegen megmunkálhatóságát a tuskóátalakítás és a csőhengerlés során. |
Gyártási szempontból az ausztenites szerkezet is hatékonyabbá teszi a hidegmunkát. A hideghengerlés és hideghúzás jelentősen növelheti a folyáshatárt, de csökkenti a nyúlást is. Éppen ezért a kész ausztenites rozsdamentes acélcsövet általában oldatban lágyított állapotban kell szállítani, kivéve, ha a megrendelés kifejezetten hidegen megmunkált temperálást ír elő meghatározott mechanikai határértékekkel.
Általános ausztenites rozsdamentes acélcsövek minőségei és kémiai összetétele
A legtöbb projektspecifikáció olyan fokozattal kezdődik, mint a TP304, TP304L, TP316L, TP321 vagy TP310S. A minőség határozza meg a névleges kompozíciót, de az igazi gyártási kihívás az, hogy a kompozíciót szűk határok között tartsuk, miközben a hangcső felületét megtartjuk. A szén, króm, nikkel és molibdén enyhe eltérései megváltoztathatják az üzemi hőmérséklet-tartományt, a korrózióállóságot és a hegesztési reakciót.
| évfolyam | C % | Cr % | Ni % | H % | Stabilizáló elem |
|---|---|---|---|---|---|
| TP304 | 0,08 max | 18,0 és 20,0 között | 8,0 és 10,5 között | -- | -- |
| TP304L | 0,03 max | 18,0 és 20,0 között | 8,0 és 12,0 között | -- | -- |
| TP304H | 0,04-0,10 | 18,0 és 20,0 között | 8,0 és 10,5 között | -- | -- |
| TP310S | 0,08 max | 24,0 és 26,0 között | 19,0 és 22,0 között | -- | -- |
| TP316 | 0,08 max | 16,0 és 18,0 között | 10,0 és 14,0 között | 2.0-3.0 | -- |
| TP316L | 0,03 max | 16,0 és 18,0 között | 10,0 és 14,0 között | 2.0-3.0 | -- |
| TP316Ti | 0,08 max | 16,0 és 18,0 között | 10,0 és 14,0 között | 2.0-3.0 | Titán |
| TP321 | 0,08 max | 17,0 és 19,0 között | 9,0 és 12,0 között | -- | Titán |
| TP321H | 0,04-0,10 | 17,0 és 19,0 között | 9,0 és 12,0 között | -- | Titán |
| TP347H | 0,04-0,10 | 17,0 és 19,0 között | 9,0 és 13,0 között | -- | Nióbium |
| TP317L | 0,03 max | 18,0 és 20,0 között | 11,0 és 15,0 között | 3,0-tól 4,0-ig | -- |
| 904L | 0,02 max | 19,0 és 23,0 között | 23,0 és 28,0 között | 4,0 és 5,0 között | -- |
| S31254 | 0,02 max | 19,5-től 20,5-ig | 17,5-től 18,5-ig | 6,0-tól 6,5-ig | Nitrogén |
Egy mérnöki részlegnél nem csak a típusszám a gyakorlati különbség ezen fokozatok között. Az alacsony szén-dioxid-kibocsátású minőségek csökkentik a króm-karbid hegesztés közbeni kicsapódásának kockázatát. A stabilizált minőségek ugyanezt teszik titán vagy nióbium hozzáadásával. A magas széntartalmú H fokozatok javítják a kúszási szilárdságot magas hőmérsékleten, annak ellenére, hogy érzékenyebbek az érzékenységre a 425 és 850 Celsius fok közötti tartományban.
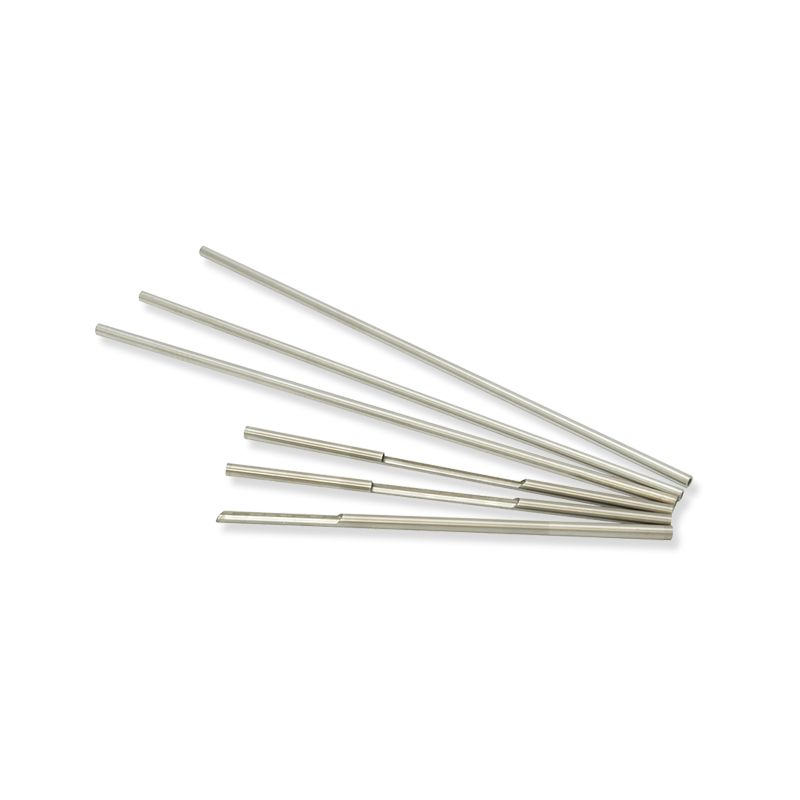 TP304/TP304L/TP304H ausztenites rozsdamentes acél varrat nélküli csövek Az alacsony szén-dioxid-kibocsátású, stabilizált és magas szén-dioxid-kibocsátású minőségeket összehasonlító mérnökök ezt a sorozatot különösen relevánsnak találják a hegeszthetőség és az emelt hőmérsékleti szilárdság szempontjából, a kriogén szívósságra és az ipari alkalmazásokra vonatkozó előírásokkal. Termék megtekintése →
A malomnak azt is meg kell erősítenie, hogy a tényleges hő megfelelő nikkelmérleggel rendelkezik. Egyes vásárlók minimális nikkeltartalmat határoznak meg, mivel az alacsonyabb nikkeltartalom növelheti a ferrit vagy martenzit mennyiségét hideg megmunkálás után, ami befolyásolja a mágneses reakciót és az alacsony hőmérsékleti szívósságot.
Mechanikai tulajdonságok és mit jelentenek a gyártás során
A mechanikai tulajdonságokat általában a végső oldattal lágyított csőből veszik. A szobahőmérsékleten végzett szakítópróba bizonyítja a szilárdságot, a szakítószilárdságot és a nyúlást, de az alakítási és használati viselkedés több mint egyetlen táblázati értéktől függ. Például egy TP316Ti cső ugyanolyan szakítószilárdságot mutathat, mint a TP304L cső, de hajlítás közben eltérően viselkedik a nagyobb ütésállóság és az eltérő munkakeményedési sebesség miatt.
| évfolyam | 0,2% bizonyított feszültség MPa | Szakítószilárdság MPa | Megnyúlás % |
|---|---|---|---|
| TP304L | 170 | 485 | 40 |
| TP304H | 205 | 515 | 40 |
| TP310S | 205 | 520 | 40 |
| TP316L | 170 | 485 | 40 |
| TP316Ti | 205 | 515 | 40 |
| TP321 | 205 | 515 | 40 |
| TP321H | 205 | 515 | 40 |
| TP347H | 205 | 515 | 40 |
| 904L | 220 | 490 | 35 |
| S31254 | 300 | 650 | 35 |
Alacsony szén-dioxid-kibocsátású minőségek hegesztett vezetékekhez
A TP304L és TP316L akkor előnyös, ha a csövet hegesztik, majd hegesztés utáni hőkezelés nélkül használják. Az alacsonyabb széntartalom csökkenti a krómban gazdag karbidok kiválását a hőhatászónában.
Stabilizált fokozatok termikus kerékpározáshoz
A TP321H és TP347H akkor használatos, ha a cső hosszú ideig a keményfém csapadéktartományban marad, különösen gőzüzemben és finomító kemencékben.
Hidegen megmunkált kis furatú cső
A műszerek és a hidraulikus vezetékek gyakran hidegen húzott ausztenites csőből készülnek, szabályozott szilárdsággal. A hidegmunkát egyensúlyban kell tartani a nyúlással és a nyomásértékkel.
Gyártóüzemben a gyakorlati ellenőrzés nem korlátozódik a szakítószilárdsági értékekre. A lapítási, kiszélesedő és fordított hajlítási tesztek azt mutatják, hogy a cső felülete mentes-e repedésektől és átlapolásoktól. Ezek a vizsgálatok egyre fontosabbá válnak a vékony falú és kis átmérőjű csövek esetében, ahol az enyhe szerszámnyomok szervizhibákká válhatnak.
Korrózióállóság és helyi támadás
Az ausztenites rozsdamentes acélcső egyszerűen azért nem ellenáll a korróziónak, mert rozsdamentes. Az ellenállás mértéke függ az ötvözettartalomtól, a felület állapotától, a közeg összetételétől, a hőmérséklettől és attól, hogy a cső ki van-e téve pangó vagy folyási körülményeknek. A lyukasztási ellenállást gyakran a PREN vagy a lyukasztási ellenállás ekvivalens számával becsülik meg, amelyet króm plusz 3,3-szoros molibdén plusz 16-szoros nitrogénből számítanak ki.
A molibdén a legpraktikusabb ötvözőelem a kloridos szolgáltatáshoz. A TP316L 2,0-3,0 százalékos molibdéntartalma miatt jobb ütésállósággal rendelkezik, mint a TP304L. A TP317L és 904L magasabb árrést kínál. Az S31254 tovább megy a molibdénnel és a nitrogénnel, így választható a tengervíz és az agresszív klorid folyamatáramokhoz.
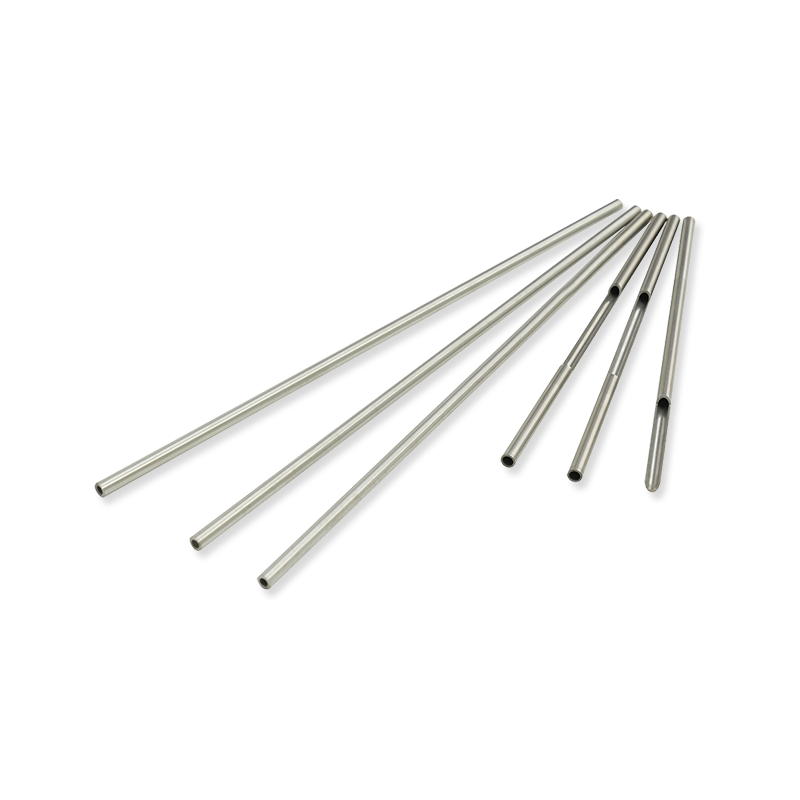 TP316/TP316L/TP316H/TP316Ti ötvözet varrat nélküli csövek Ez a molibdén csapágyas sorozat jobb lyukkorrózióval és réskorrózióval szembeni ellenállást kínál kloridos környezetben, így praktikus választás, ha a TP304-nél nagyobb megbízhatóságot követelnek meg az üzemi körülmények. Termék megtekintése →
| Aggodalom a korrózió miatt | Tipikus ok | évfolyam direction |
|---|---|---|
| Pitting | A passzív filmen áttörő kloridionok | TP316L, TP317L, 904L, S31254 |
| Réskorrózió | Stagnáló folyadék tömítések, vízkő vagy lerakódások alatt | TP317L, 904L, S31254 |
| Szemcseközi korrózió | Króm-karbid kiválás hegesztés vagy melegítés közben | TP304L, TP316L, TP321, TP347 |
| Oxidáló savas támadás | Salétromsav, forró oxidáló vegyszer szerviz | TP304L, magas krómtartalmú, 904L |
| Feszültségkorróziós repedés | Szakítófeszültség plusz klorid és magas hőmérséklet | Magasabb nikkelötvözetek; tervezési felülvizsgálat szükséges |
A hegesztett rendszerek esetében az izzítási feltétel ugyanolyan fontos, mint a minőség. Az alakítás során túlmelegedett vagy rosszul izzított cső érzékeny szemcsehatárokat mutathat, még akkor is, ha a kémia megfelelő. A malomnak ellenőriznie kell a végső hőkezelési állapotot, és ha a specifikáció megköveteli, szemcseközi korróziós vizsgálatot kell végeznie.
Az ausztenites rozsdamentes acélcső magas hőmérsékletű teljesítménye
Az ausztenites rozsdamentes acélcső magas hőmérsékletű kiválasztása az oxidációs ellenállástól, a kúszási szilárdságtól és a kohászati szerkezet stabilitásától függ. Körülbelül 425 Celsius fok feletti hőmérsékleten a szén a krómmal egyesülhet, és csökkentheti a korrózióállóságot a szemcsehatárokon. Emiatt gyakran alacsony szén-dioxid-kibocsátású és stabilizált minőségeket választanak az adott tartományban történő folyamatos szervizelésre.
A fenti táblázat tájékoztató jellegű, és az anyag előzetes kiválasztására szolgál, nem a tervezési számításokhoz. A tényleges megengedett feszültség a szabványtól, a falvastagságtól, a hőmérséklettől és az élettartamtól függ.
| évfolyam | Hőmérséklet útmutató | Kiválasztási megjegyzés |
|---|---|---|
| TP304H | Magas hőmérsékletű kúszási tartomány | A magasabb széntartalom javítja a kúszási szilárdságot a TP304L-hez képest. |
| TP310S | Oxidáló körülmények körülbelül 1000-1050 Celsius fokig | A magas króm- és nikkeltartalom erős oxidációs ellenállást biztosít. |
| TP321H | Termikus kerékpározás kb. 850 Celsius fokig | Titán prevents chromium carbide formation in the heat-affected zone. |
| TP347H | Hegesztett kemencecsövek kúszó üzemben | Nióbium stabilizes carbon and helps weldability. |
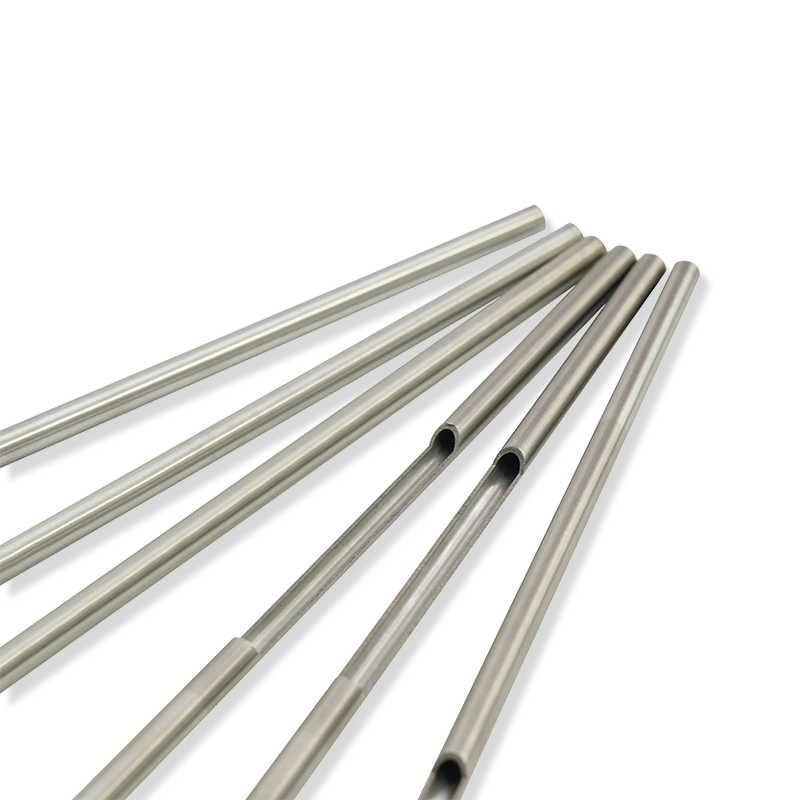 TP310S ausztenites rozsdamentes acél varrat nélküli cső A kemencetekercseknél és reformer-soroknál ez a minőség kiegyensúlyozza a korrózióállóságot és a szívósságot magasabb hőmérsékleten; az alacsony szén-dioxid-kibocsátású változat segít csökkenteni a szemcseközi korrózió kockázatát a hegesztés során. Termék megtekintése →
A kemencetekercsek, túlhevítőcsövek és reformer kimeneti vezetékei esetében a megrendelésnek tartalmaznia kell a várható fémhőmérsékletet, gőznyomást és a folyamatgázban lévő oxidáló vagy szulfidáló komponenseket. Ez az információ lehetővé teszi a malom számára, hogy javasolja a megfelelő hőkezelési feltételeket, és megítélje, hogy a szabványos minőség megfelelő-e.
Hogyan befolyásolják a gyártási lépések a cső minőségét
Két azonos minőségű és méretű cső eltérően viselkedhet, ha az egyik megfelelően van izzítva, a másik pedig nem. A varrat nélküli ausztenites rozsdamentes acélcsövek gyártási útvonala általában a tuskó ellenőrzésével, meleglyukasztással, hideghengerléssel vagy hideghúzással, oldatos izzítással, pácolással, egyengetéssel, vágással és végső roncsolásmentes vizsgálattal kezdődik. Minden lépés egy adott minőségi paramétert befolyásol.
| Színpad | Mit irányít |
|---|---|
| A tuskó ellenőrzése | Belső szilárdság, szegregáció és felületi minőség piercing előtt. |
| Meleg extrudálás vagy piercing | Kezdeti falkonzisztencia és szakadásmentes felület. |
| Hideghengerlés és hideghúzás | A külső átmérő pontossága, a falvastagság egyenletessége és a felületi minőség. |
| Oldatos izzítás | Feloldja a kicsapódott karbidokat és helyreállítja az ausztenites szerkezetet. |
| Pácolás vagy fényes lágyítás | Eltávolítja az oxidréteget és tiszta, korrózióálló felületet hagy maga után. |
| Egyenesítés | Vezérli az íjat, és biztosítja, hogy a cső áthaladjon a következő gyártási szakaszon. |
| Örvényáramú és hidrosztatikai vizsgálat | Érzékeli a felületi hibákat, a fal egyenetlenségeit és a szivárgási útvonalakat. |
Kis átmérőjű és vékonyfalú ausztenites csövek esetében a hideghúzás közvetlen hatással van a tűrésekre. Egy malom, amely szabályozza a menetek számát, a redukciós arányt és a lágyítási hőmérsékletet, sima furatú és egyenletes falvastagságú csöveket készíthet. A gyártási útvonalról bővebben lásd a az ausztenites rozsdamentes acél általános gyártási eljárásai .
A minőséghez hozzátartozik a felület állapota is. Az oldatban lágyított és pácolt cső matt felületű, míg a fényre lágyuló cső védőatmoszférában készül, és tiszta, oxidmentes felülettel rendelkezik. Az elektropolírozás tovább távolíthatja el a vékony anyagréteget és csökkentheti a felület érdességét. Ezek a lehetőségek fontosak a higiénikus vezetékeknél, a nagy tisztaságú gázrendszereknél és az olyan alkalmazásoknál, ahol el kell kerülni a lerakódásokat.
Elérhető méretek, tűréshatárok és gyártási korlátok
Ausztenites rozsdamentes acél csövet kell rendelni egyértelműen meghatározott külső átmérővel, falvastagsággal, hosszúsággal és tűrésrendszerrel. Egyes vásárlók minimális falvastagságot határoznak meg; mások átlagos falvastagságot adnak meg. Az eltérés a tényleges tömeget, belső átmérőt, nyomásszámítást befolyásolja, ezért gyártás előtt közölni kell.
| Paraméter | Elérhető tartomány |
|---|---|
| Külső átmérő | 3,18 mm-től 406,4 mm-ig |
| Falvastagság | 0,3 mm és 20 mm között |
| Hossz | 25 000 mm-ig |
| Szállítási feltétel | Oldatban lágyított és pácolt, fényes izzítás, elektropolírozott |
| Felületkezelés | Ipari matt, fényes vagy polírozott felület az alkalmazástól függően |
| Méret | Tipikus kereskedelmi tolerancia |
|---|---|
| Külső átmérő up to 25.4 mm | Plusz-mínusz 0,10 mm |
| Külső átmérő 25.4 mm to 38.1 mm | Plusz-mínusz 0,15 mm |
| Külső átmérő 38.1 mm to 50.8 mm | Plusz-mínusz 0,20 mm |
| Falvastagság | Általában plusz 20 százalék, mínusz 10 százalék, hacsak nincs megadva a minimális fal |
| Hossz tolerance | Általában plusz 6 mm, mínusz tűrés nélkül fix hosszúságú rendeléseknél |
Ezek az értékek általános iránymutatások. A tényleges tűréshatárt ellenőrizni kell az irányadó szabvány szerint, mivel az ASTM A312, ASTM A269, EN 10216-5 és JIS G3459 követelmények eltérőek lehetnek. A malom átvételi tűrései szigorúbbak lehetnek, ha a csövet precíziós műszerekhez, hidraulikus rendszerekhez vagy nagymértékben megmunkált alkatrészekhez szánják.
Hogyan válasszunk ausztenites rozsdamentes acélcső minőséget
A kijelölés a folyamat környezetével kezdődik, nem az osztályzat nevével. Először meg kell határozni a hőmérsékletet, a kémiai közeget, a nyomást és a gyártási utat. Ha ezek a bemenetek egyértelműek, a megfelelő fokozatok száma sokkal kisebb lesz.
- Sorolja fel a kémiai közeget és koncentrációját, beleértve az esetleges zavaró körülményeket.
- Határozza meg a tervezési hőmérséklet-tartományt, és azt, hogy a cső szembesül-e ciklikus hőterheléssel.
- Határozza meg a belső és külső nyomást, és ellenőrizze, hogy a csőnek meg kell-e felelnie a nyomástartó berendezés kódjának.
- Erősítse meg a gyártási utat, különösen a hegesztést és az alakítás utáni esetleges hőkezelést.
- Üzembe helyezés előtt ellenőrizze a felületre vonatkozó követelményeket és a tisztítási eljárásokat.
- Hasonlítsa össze a kiválasztott minőségek korrózióállóságát, szilárdságát, elérhetőségét és költségét.
| Szerviz állapot | évfolyams to evaluate | Ok |
|---|---|---|
| Klorid hűtővíz | TP316L, TP317L, 904L | Molibdén increases resistance to pitting and crevice attack. |
| Alacsony hőmérsékletű tárolás és szállítás | TP304L, TP316L | Az ausztenites szerkezet jó ütésállóságot biztosít kriogén hőmérsékleten. |
| Kemence és sugárcsöves szerviz | TP310S | A magas króm- és nikkeltartalom oxidációállóságot biztosít. |
| Gőz túlhevítő és utánmelegítő vezetékek | TP304H, TP321H, TP347H | A kúszószilárdság és a keményfém stabilizálás fontos. |
| Tengervíz és offshore berendezések | 904L, S31254 | A magasabb PREN értékek javítják az ellenállást sós környezetben. |
| Élelmiszer- és egészségügyi folyamatsorok | TP304L, TP316L | Jó tisztíthatóság, sima felület és enyhe savakkal szembeni korrózióállóság. |
Gyakori hiba, hogy csak azért választanak osztályzatot, mert annak magasabb a száma. A TP310S kiváló oxidációs ellenállással rendelkezik, de alacsonyabb szobahőmérsékletálló szilárdsággal rendelkezik, mint az S31254. A TP321H jó magas hőmérsékleti stabilitással rendelkezik, de nem ellenáll a kloridoknak olyan jól, mint a TP316L. Az értékelést a tényleges működési kerethez képest kell elvégezni.
Alkalmazások és ipari felhasználás
Az ausztenites rozsdamentes acélcső az ipari berendezések széles skálájában jelenik meg, mivel kicsi, vékony falú, vastag falú és extra hosszú konfigurációkban is előállítható. A következő kártyák a következők reprezentatív alkalmazásait mutatják be ausztenites varrat nélküli csövek malmok szállítják teljes gyártásellenőrzéssel.
Vegyi feldolgozás
A reaktortekercsek, hőcserélők és átviteli vezetékek savakat, oldószereket és kloridokat szállítanak. A molibdén tartalmú minőséget akkor választják ki, ha lyukállóságra van szükség.
Kazánok és túlhevítők
A TP304H, TP321H és TP347H olyan gőzrendszerekben használatos, ahol a fém hőmérséklete meghaladja a normál vízoldali hőmérsékletet.
Étel és ital vonalak
A TP304L és TP316L tiszta felületet, jó hegeszthetőséget, valamint szerves savakkal és tisztítószerekkel szembeni ellenállást biztosít.
Gépjárművek kipufogórendszerei
A kis átmérőjű és vékonyfalú ausztenites csövek ellenállnak a páralecsapódásnak, a vibrációnak és a mérsékelt kipufogó hőmérsékletnek.
Műszerek és hidraulikus csövek
A precíziós hidegen húzott csöveket nyomásmérő műszerekben, mintavevő vezetékekben és hidraulikus vezérlőrendszerekben használják, ahol a szűk tűrések számítanak.
LNG, CNG és hőcserélő berendezések
Az extra hosszú csövek csökkentik a hegesztések számát a tekercsrendszerekben és a hőcserélőkben, javítva a megbízhatóságot és a telepítési sebességet.
A cső minden alkalmazásban egy nagyobb megbízhatósági rendszer része. A közeg hőmérsékletének vagy kloridkoncentrációjának változása a szabványos TP304L vezetéket karbantartási problémává teheti. Azok a malmok, amelyek saját termékeiket gyártják és tesztelik, gyorsabban tudnak reagálni, ha az ügyfélnek minőségi beállításra vagy speciális méretre van szüksége.
Gyártói szintű ellenőrzési és beszerzési megjegyzések
A minősített beszállítóknak dokumentált minőségbiztosítási rendszerrel és gyártóberendezéssel kell rendelkezniük, amely támogatja a nyomon követhetőséget a nyersanyagtól a végső csőig. A tétel elfogadása előtt a vevőnek meg kell erősítenie a kémiai tanúsítványt, a hőszámot, a mechanikai vizsgálati eredményeket és az izzítási jegyzőkönyvet.
| Vizsgálati módszer | Cél |
|---|---|
| Kémiai elemzés | Megerősíti, hogy az ötvözet összetétele megfelel a minőségi előírásoknak. |
| Szakítóvizsgálat | Ellenőrzi a szilárdságot, a szakítószilárdságot és a nyúlást. |
| Keménységi teszt | Azt jelzi, hogy a végső hőkezelés következetes volt-e. |
| Hidrosztatikus teszt | Belső nyomás alatt megerősíti a tömítettséget. |
| Örvényáram teszt | Érzékeli a felületi és felületközeli folytonossági hiányokat anélkül, hogy károsítaná a csövet. |
| PMI tesztelés | Röntgen-fluoreszcenciát használ a minőség ellenőrzésére a telepítés előtt. |
| Szemcseközi korrózió test | Ellenőrzi, hogy a cső érzékeny-e az érzékenységre, általában alacsony szén-dioxid-kibocsátású vagy stabilizált minőségeknél. |
Nemzetközi projektek esetén a vevő gyakran megköveteli az EN 10204 szabvány szerinti 3.1-es ellenőrzési tanúsítványt. Egyes nyomástartó berendezésekhez PED vagy TS tanúsítványra is szükség van. A szállítónak meg kell tudnia mondani, hogy mely tanúsítványok adhatók ki, és lehetséges-e harmadik fél általi ellenőrzés.
A csomagolás és a jelölés nem másodlagos részletek. A sérült felületű ausztenites rozsdamentes acélcső elveszítheti korrózióállóságát ezen a területen. A rendelési utasításokban meg kell említeni a végvédelmet, a kötegelést, a fokozatok közötti elkülönítést és a hőszámok jelölési követelményeit. Ez csökkenti a szortírozási időt és megakadályozza a keveredést a munkaterületen.
Gyakran Ismételt Kérdések
Mágneses-e az ausztenites rozsdamentes acélcső?
Teljesen lágyított állapotban az ausztenites minőségek, mint például a TP304, TP304L, TP316L és TP321, nagyon alacsony mágneses permeabilitással rendelkeznek. A hideg munka részben martenzitté alakulhat, ami növeli a mágneses reakciót. Az erős alakítás, tágulás vagy hajlítás ezért a cső egy részét enyhén mágnesessé teheti annak ellenére, hogy a minőség ausztenites marad.
Mi a különbség a TP304 és a TP316L ausztenites cső között?
A TP316L körülbelül 2,0–3,0 százalékos molibdén hozzáadással rendelkezik, ami javítja a kloridközegben a lyuk- és réskorrózióval szembeni ellenállást. A TP304 olcsóbb, és jó általános korrózióállóságot biztosít, de nem helyettesíti közvetlenül a tengeri, vegyi vagy más klorid tartalmú szolgáltatást.
Mit tesz az oldatos izzítás az ausztenites rozsdamentes acélcsővel?
Az oldatos lágyítás a csövet magas hőmérsékletre, minőségtől függően jellemzően 1000 Celsius-fok fölé melegíti, majd gyorsan lehűti. Ez feloldja a feldolgozás során esetleg keletkező króm-karbidokat, és visszaállítja az egységes ausztenites szerkezetet, jó korrózióállósággal és rugalmassággal.
Melyik ausztenites csőminőség a legjobb magas hőmérsékletű kiszolgáláshoz?
Nincs egyetlen legjobb osztályzat sem. A TP310S-t körülbelül 1000 és 1050 Celsius fok közötti oxidációs ellenállásra választották. A TP304H, TP321H és TP347H kúszási szilárdsága alapján van kiválasztva gőz- és kemence üzemben. A pontos választás a fém hőmérsékletétől, nyomásától, légkörétől és várható élettartamától függ.
Hogyan ellenőrizhetem az ausztenites rozsdamentes acélcső minőségét szállításkor?
Ellenőrizze az anyagtanúsítványt, a hőszámot és a jelölést. Szemrevételezéssel ellenőrizze a felületet karcolások, gödrök, kezelési sérülések és javítási nyomok szempontjából. Erősítse meg a külső átmérőt, falvastagságot és hosszt. Ha a minőség kritikus, használja a PMI-tesztet, hogy gyorsan ellenőrizze a kémiát a telepítés előtt.
Utolsó ellenőrzés, mielőtt elküldi érdeklődését
A teljes csőspecifikáció csökkenti a késéseket és megakadályozza a gyártás közbeni zavart. Amikor árajánlatot kér egy ausztenites rozsdamentes acélcsőre, adja meg a kívánt szabványt, minőséget, külső átmérőt, falvastagságot vagy ütemezést, hosszt, felületet, mennyiséget és végfelhasználást. Adja meg, hogy a fal minimális vagy átlagos fal. Adja hozzá a tervezett hőmérsékletet, nyomást és a folyamatközegeket, ha rendelkezésre állnak.
Ezen paraméterek egyértelmű meghatározásával segíti a malomot a megfelelő hőkezelés, felület-előkészítés és ellenőrzési szint kiválasztásában. Az évfolyam neve csak egy része a specifikációnak. Az igazi minőség a kémia konzisztenciájában, a méretszabályozásban, a felület állapotában és a nyomon követhetőségben rejlik az első olvadástól a végső leszállított csőig.